

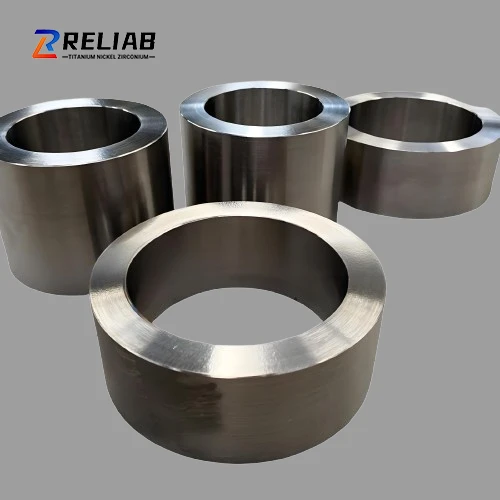
Благодаря своим основным преимуществам,-включая малый вес, высокую прочность, отличную коррозионную стойкость, стабильную работу при низких-температурах и хорошую биосовместимость-титановые сплавышироко используются в таких важных областях, как аэрокосмическая промышленность,-высокотехнологичное оборудование, медицинское оборудование и сосуды для химических веществ, работающие под давлением. Ковка, как наиболее фундаментальный и важный процесс горячей-обработки титановых сплавов, напрямую определяет зернистую структуру, механические свойства, точность размеров и консистенцию готового продукта. Среди этих факторов температура ковки является основным параметром, влияющим на качество штамповки; Слишком высокие, слишком низкие температуры или температуры, выходящие за пределы указанного диапазона, могут привести к ухудшению свойств материала и увеличению дефектов формования. В этой статье систематически объясняются принципы выбора температуры штамповки титановых сплавов, критерии классификации и ключевые моменты управления процессом.
I. Критическое влияние температуры ковки на свойства титановых сплавов.
Высокотемпературная микроструктура титановых сплавов чрезвычайно нестабильна и очень чувствительна к изменениям температуры; точный контроль температурного диапазона ковки напрямую определяет конечное качество изделия. Если температура слишком высока: рост зерен ускоряется, микроструктура укрупняется, что приводит к значительному снижению ударной вязкости и усталостных свойств материала. Это увеличивает вероятность дефектов перегрева и пережога, в результате чего общие механические свойства поковки не соответствуют техническим характеристикам. При слишком низкой температуре: ухудшается пластичность материала, резко возрастает устойчивость к деформации, становится выраженным наклеп. Это делает процесс ковки весьма склонным к образованию дефектов, таких как растрескивание, сгибание и недостаточное заполнение, а также увеличивает нагрузку на оборудование и производственные затраты. Следовательно, ковка титанового сплава не может зависеть от одной фиксированной температуры; вместо этого необходимо точно контролировать температуру в отдельных зонах с учетом точек фазового превращения сплава, типа материала и требований к характеристикам продукта, чтобы достичь оптимальных результатов как по качеству формовки, так и по механическим свойствам.
II. Температуры фазового перехода титановых сплавов: основная основа процесса ковки
Основная логика ковки титановых сплавов основана на температуре -фазового перехода в качестве критерия разделения. Температура фазового перехода — критическая температура, при которой микроструктура титановых сплавов претерпевает фундаментальное преобразование: ниже этой температуры микроструктура состоит из двух фаз; над ним он состоит из одной высоко-фазы. В зависимости от диапазона температур ковки различают два режима ковки: 1. Ковка двух-фазной области (ниже точки фазового превращения). При этом образуется тонкая равноосная микроструктура, что приводит к хорошей пластичности, сбалансированной прочности и высокой стабильности размеров кованой детали. Он подходит для подавляющего большинства конструктивных элементов гражданского и обычного аэрокосмического назначения.. 2. Однофазная ковка (выше точки фазового превращения): в результате получается грубая корзинчатая-переплетенная-микроструктура, характеризующаяся высокой вязкостью разрушения и сильным сопротивлением распространению трещин. В основном он используется для изготовления высоко-прочных,-твердых и высоко-надежных компонентов подшипников военной техники-.
III. Стандартные диапазоны температур штамповки для различных типов титановых сплавов
Титановые сплавы разных систем существенно различаются по составу и имеют разные области фазовых превращений; поэтому соответствующие температуры процесса ковки строго различаются. Ниже приведены общеотраслевые-стандартные,-установленные параметры:
1. Подходящие температуры ковки для чистого титана и однофазных титановых сплавов: от 700 до 750 градусов. Чистый титан содержит мало примесей, имеет низкий диапазон фазовых превращений и обладает хорошей пластичностью, что приводит к более низкой температуре ковки. Низко-ковка эффективно предотвращает укрупнение зерна, гарантируя, что готовые листы, прутки и трубы будут иметь тонкую текстуру поверхности и однородные свойства. Этот метод подходит для коррозионностойких-компонентов в химической, медицинской и гражданской отраслях.
2. Оптимальный диапазон температур ковки для двух-фазных титановых сплавов (основной материал для аэрокосмической промышленности): 900–950 градусов. Двух-титановые сплавы являются наиболее широко используемыми конструкционными титановыми сплавами, обеспечивающими баланс прочности и пластичности. Ковка в этом температурном диапазоне обеспечивает достаточную пластичность и равномерную деформацию, разрушая грубую-литую микроструктуру с образованием однородной мелкой двух-фазной микроструктуры. Это гарантирует оптимальный баланс прочности, ударной вязкости и усталостных характеристик поковок, что делает их пригодными для массового производства компонентов аэрокосмической техники и прецизионных поковок.
3. Высокопрочные титановые сплавы-типа -. Оптимальный диапазон температур ковки: от 800 до 1050 градусов. Титановые сплавы типа . -имеют высокое содержание легирующих элементов, широкий диапазон фазовых превращений и превосходную пластичность при высоких-температурах, что обеспечивает самый широкий диапазон температур ковки. Температуру ковки можно гибко регулировать в зависимости от требований к продукту: более низкий температурный диапазон обеспечивает точность и пластичность, а более высокий температурный диапазон повышает микроструктурную прочность. Эти сплавы в основном используются в высокотехнологичных-военных приложениях и в-высокопрочных-компонентах подшипников.
IV. Принципы оптимизации температуры в реальном производстве
На основе стандартизированного температурного диапазона производство также должно включать динамическую тонкую-настройку в соответствии с условиями эксплуатации:
1. Для заготовок большего размера соответствующим образом увеличьте начальную температуру ковки, чтобы обеспечить равномерную температуру сердцевины и избежать внутренних напряжений, вызванных неравномерной деформацией между внутренней и внешней частью.
2. Конечная температура ковки не должна быть слишком низкой; Необходимо сохранять достаточную пластичность, чтобы предотвратить дальнейшее растрескивание, вызванное наклепом.
3. Для многопроходной ковки выполняйте тонкую-регулировку температуры шаг за шагом: установите температуру черновой ковки немного выше, а температуру чистовой ковки немного ниже, чтобы сбалансировать формовку и измельчение микроструктуры.
4. Комплексно регулируйте температурные параметры в зависимости от давления оборудования, состояния предварительного нагрева штампа и степени деформации, чтобы избежать применения одной настройки температуры для всех рабочих условий.
V. Заключение
Температура ковки титановых сплавов обычно поддерживается в диапазоне от 700 до 1050 градусов, при этом для различных материалов установлены строгие температурные зоны: низко-прецизионная ковка для чистого титана, средняя-формовка для двух-фазного титана и широкий-контроль температуры для -титана. Точный контроль диапазона температур ковки не только обеспечивает плавную формовку поковок и снижает количество брака и дефектов, но также позволяет точно-настраивать зеренную структуру, достигая оптимального баланса прочности, пластичности и ударной вязкости. Стандартизированный и точный контроль температуры штамповки является основной гарантией процесса массового производства высококачественных поковок из титановых сплавов с высокими эксплуатационными характеристиками, высокой консистенцией и высокой стабильностью.
 Электронная-почта:garychen3215@hotmail.com
 Адрес: № 35, улица Баоти, город Баоцзи, провинция Шэньси, Китай.
 Контактное лицо: г-н Гэри Чен
 Телефон: +86-917-8883215
 Мобильное устройство/WhatsApp: +86 13092900605


